この記事のロジカル要約
- 結論: オープン型3Dプリンター(A1 mini等)でも、ヒートベッドと紙袋や段ボールを活用することで吸湿したフィラメントの乾燥は可能である。
- 理由: 熱を閉じ込めるカバー(紙袋や段ボール)を被せ、65℃のヒートベッドで6時間加熱することで、内部に蓄積した水分を蒸発・放出させられるため。
- 本音: 手動での反転や6時間のプリンター占有など作業コストが非常に高い。完全密閉エンクロージャー+AMS環境への移行が防湿および作業効率化の真の最適解である。
- 行動: 印刷物に糸引きや気泡が発生したら即座にカバー乾燥を実行し、完了後は湿度20%台の密閉ケースへ収納する。
はじめに
この記事は、オープン型3Dプリンター(Bambu Lab A1 mini)において、湿気を含んだPETGフィラメントをヒートベッドと身近なカバー(紙袋・段ボール等)を使って乾燥させた検証結果をロジカルに整理したものです。表面的なメリットだけでなく、実践者だからこそ分かるリアルなデメリットも明示しています。あなたの意思決定を最適化するための攻略図として活用してください。
【検証環境・前提条件】
- 期間:2026年10月(乾燥作業時間:計6時間)
- 環境:Bambu Lab A1 mini(オープン型) / PETGフィラメント
- 結果:保管ケース内湿度(乾燥前:約40% ➔ 乾燥・保管後:24.4%)
【結論】こんな症状が出たらフィラメントの乾燥が必要
結論から述べます。印刷物に不自然な糸引きや表面のブツブツ、積層不良が発生した場合は、スライサー設定の変更よりも先にフィラメントの乾燥を行ってください。
特にPETGやTPUなどの素材は吸湿性が高く、ケース内に除湿剤を入れていても湿度40%前後まで上昇すると内部に水分を溜め込みます。吸湿状態でノズルを通すと水分の沸騰・破裂によって押し出し不良が生じるため、熱をかけて水分を抜く作業が不可欠です。
【注意喚起】フィラメントの湿気対策を怠るとどうなるか?
「少しくらい湿気ていても印刷できるだろう」と対策を怠ると、以下のような致命的な品質低下を引き起こし、貴重なフィラメントと印刷時間を無駄にすることになります。
- 激しい糸引き(ストリンギング)の多発: ノズル移動時に溶けた樹脂と一緒に混入した水分が膨張・破裂し、細い糸状のノイズが大量に発生します。後処理の研磨作業に膨大な時間を奪われることになります。
- 造形表面の荒れ・気泡(ブツブツ痕): 印刷中にノズル先端から「プチプチ」と水蒸気が爆発する音が鳴り、造形物の表面に小さな穴やダマ、凹凸痕が残って著しく美観を損ねます。
- 積層密着度と強度の劇的な低下: 水分によって押し出し量が不均一(アンダーエクストルーダー)になり、層同士の密着力が著しく低下します。見た目は完成していても、手で少し力を加えただけでバリッと割れる脆いパーツになってしまいます。
- 素材特性によるリスクの違い: PETGは空気中の水分を急速に吸収するため糸引きや気泡がダイレクトに出ます。一方、PLAは一見変化が分かりにくいものの、吸湿が進むと加水分解を起こしてフィラメント自体がポキポキと折れやすくなり、印刷途中のノズル詰まりの原因になります。
メリット・デメリットの明示
この乾燥手法(ヒートベッド+簡易カバー)における期待利回りとリスクのデータは以下の通りです。
| 項目 | メリット | デメリット |
|---|---|---|
| ヒートベッド+簡易カバー乾燥 | 追加費用ゼロで即座に実行可能。身近な廃材(紙袋・段ボール等)を活用できる。 | 乾燥中(6時間)は印刷ができない。スプールの手動反転の手間がかかる。 |
【理由】オープン型プリンターでの具体的な乾燥手順と代替カバー手段
この判断に至った理由と具体的な実施手順、および利用可能な代替カバーについて解説します。
- 理由1:密閉空間の創出と保温
オープン型プリンターは熱が外に逃げるため、そのままでの乾燥は不可能です。スプール全体にカバーを被せることで熱を逃がさず、簡易的な加熱オーブン状態を作り出せます。 - 理由2:上部通気口による湿気の排出
カバー上部に小さな穴を開けることで、ヒートベッドで温められて蒸発した水分をスムーズに外部へ逃がすことができます。
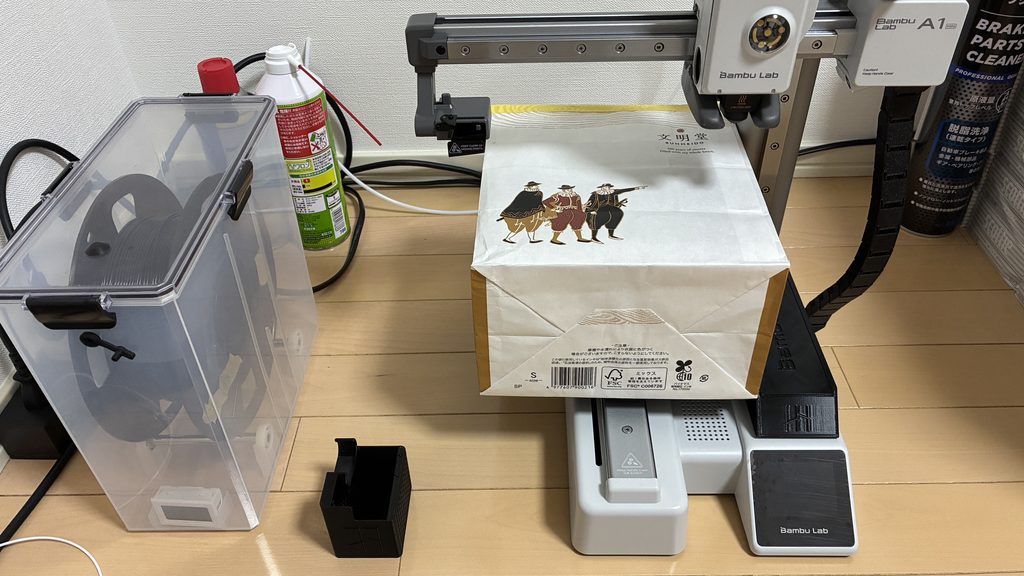
※紙袋やすっぽり被さる箱を使用し、上部に小さな通気孔を開けて65℃で加熱を開始します。
被せるカバーのバリエーションとそれぞれの特徴
今回は紙袋(文明堂の紙袋)を使用しましたが、環境や手持ちの資材に応じて以下の代替手段も同様に有効です。
- 紙袋(今回採用): 適度な保温性と自然な通気性を兼ね備えており、加工不要で手軽。上部に数個ペン先で穴を開けて使用。
- 段ボール箱(推奨代替案): 保温性能が極めて高く、ヒートベッドの熱を効率よく溜められる。スプールが入る小さめの段ボールを用意し、上部に1〜2cmほどの蒸気抜け用の穴を開けて使用する。
- 折りたたみコンテナ/プラスチック箱: 熱を閉じ込める効果は高いが、密閉度が高すぎるため下部に数mmの隙間をあけるか、蓋を少しずらして蒸発した水分を逃がす調整が必要。
【実践した手順】
- 1. ノズル温度が「0℃(加熱オフ)」であることを確認(高温放置による火傷・事故を回避)。
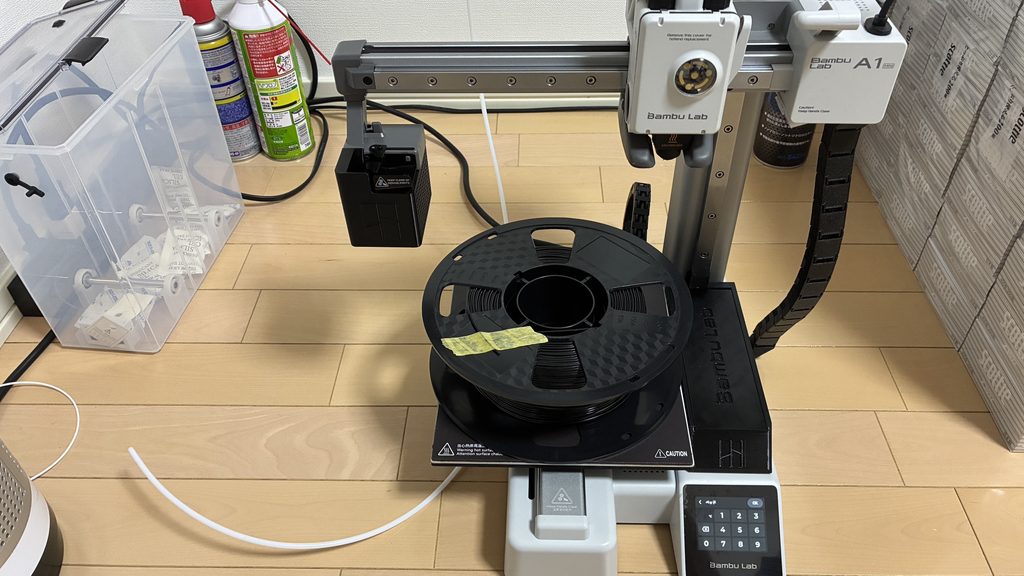
- 2. ヒートベッドの中央にスプールを置き、上から通気孔(小穴)を開けた紙袋または段ボールを隙間なく被せる。
- 3. ベッド温度を「65℃」に設定し、3時間加熱。
- 4. 3時間経過後、熱の偏りを防ぐためスプールを上下ひっくり返す。
- 5. 再びカバーを被せて、さらに3時間(合計6時間)加熱して乾燥完了。
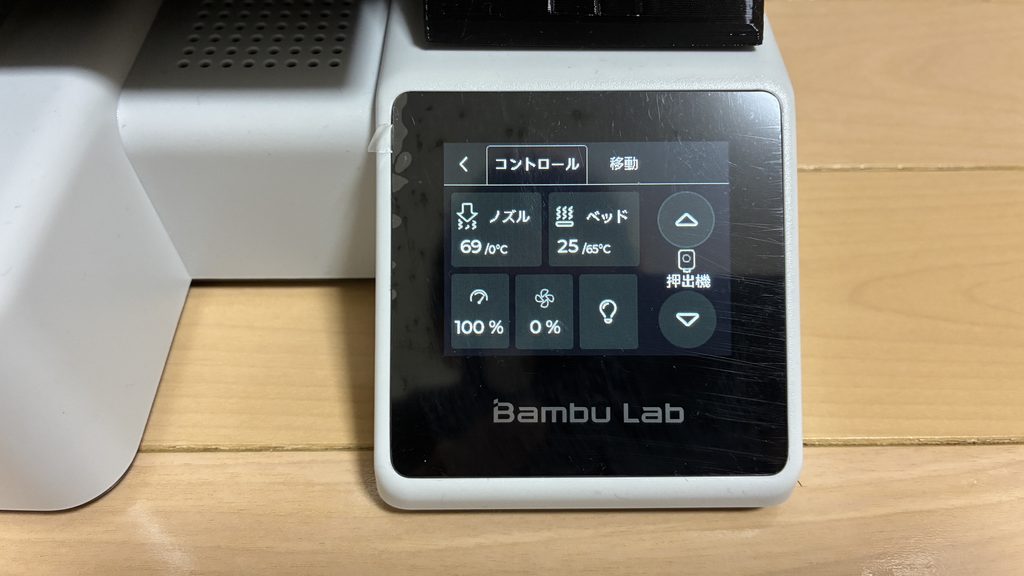
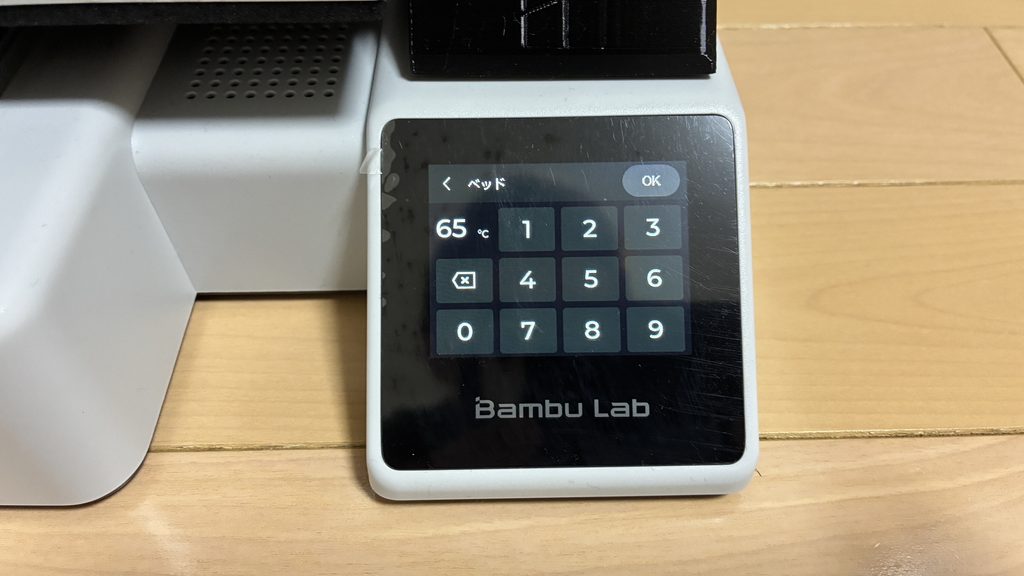
※ノズル加熱がオフ(0℃)であることを確認し、ベッド温度を65℃にセットします。
その他の主なフィラメント乾燥手段との比較
ヒートベッド乾燥以外の主な選択肢とそれぞれの特徴は以下の通りです。
- 専用フィラメントドライヤー(最善): 温風循環ファンと加熱ヒーターを搭載した専用機(eSUNやSUNLU製など)。安全かつ均一に乾燥でき、乾燥させながら直接印刷も可能。費用は5,000円〜1万円程度。
- フードドライヤー改修機(コスト重視): 食品乾燥機を改造してスプールが入るようにしたDIY案。安価だが温度管理に注意が必要。
- 密閉型プリンターの「庫内乾燥モード」(上位機): Bambu Lab X1-Carbon等のエンクロージャー機に標準搭載。本体の扉を閉めるだけでプリンター自身が乾燥機として機能する。
【本音】実際に試して分かった限界と上位機種(エンクロージャー+AMS)への猛烈な渇望
手持ちの機材だけでフィラメントを復活させられた点には満足していますが、実践して得た本音の評価は以下の通りです。
- 最大の懸念点: 乾燥を行うたびにプリンターが半日近く(6時間)占有され、印刷作業が完全にストップする点。
→ 対策:急ぎの印刷予定がない時間帯(夜間や外出前など)を狙って事前スケジュールを組む必要がある。 - 本音の感想(なぜ上位機種でなければならないのか): 正直なところ、毎回紙袋や段ボールを被せてタイマーを気にし、途中でひっくり返すというアナログなデバッグ作業は時間的利回りが最悪です。完全密閉型のエンクロージャーモデル(P1S/P2S/X1C等)と箱型AMSの導入によって得られるメリットは、単なる「乾燥の手間の削減」にとどまりません。
① 湿度トラブルからの完全解放(防湿性能)
箱型AMS内にシリカゲルをセットしておけば、常時低湿度(15〜20%以下)が維持されます。印刷中すら外気に触れさせない環境が作れるため、そもそも「フィラメントが湿気てわざわざ乾燥させる」という不毛な工程自体が存在しなくなります。
② 印刷スピードと成功率の爆発的向上(CoreXY駆動)
A1 mini(ベッドスリンガー方式)と異なり、上位機はヘッドのみが超高速で動くCoreXY構造です。プリント時間が大幅に短縮されるだけでなく、ベッド振れによる背の高い造形物の倒れや印刷ズレが劇的に減ります。
③ 印刷素材の制限解除(耐熱・高強度素材への対応)
密閉エンクロージャーにより庫内温度が保たれるため、オープン型では熱収縮で反ってしまうABS、ASA、PC(ポリカーボネート)やカーボン繊維系フィラメントまで破綻なくプリント可能になります。
作業効率、造形物の強度、素材の自由度、そしてストレスからの解放。これらを総合すると、一刻も早く上位機種へシステム移行することが最も費用対効果の高い選択であると確信しました。
よくある質問(FAQ)
Q. ヘアドライヤーや電子レンジで急速乾燥させることは可能ですか?
A. 絶対に避けてください。
理由:ドライヤーは100℃以上の温風が出るためスプールごと溶けて変形します。電子レンジは内部の成分や水分が急激に過熱され、爆発や発煙のリスクがあります。
【行動】印刷品質を落とさないためのアクションプラン
放置することのリスク:
湿気たフィラメントをそのまま使い続けると、印刷途中のノズル詰まりや層間剥離による造形失敗が多発します。時間とフィラメント(材料費)を無駄にするだけでなく、ノズル周りの掃除など余計なデバッグコストが発生します。
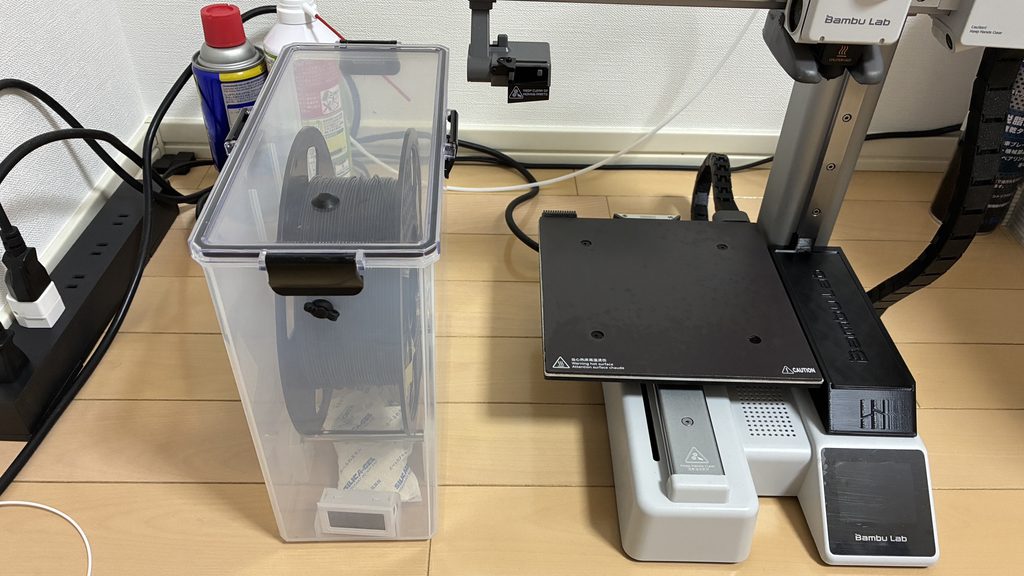
※乾燥完了後は冷める前に速やかにシリカゲル入りの密閉保管ケースへ移動させます。
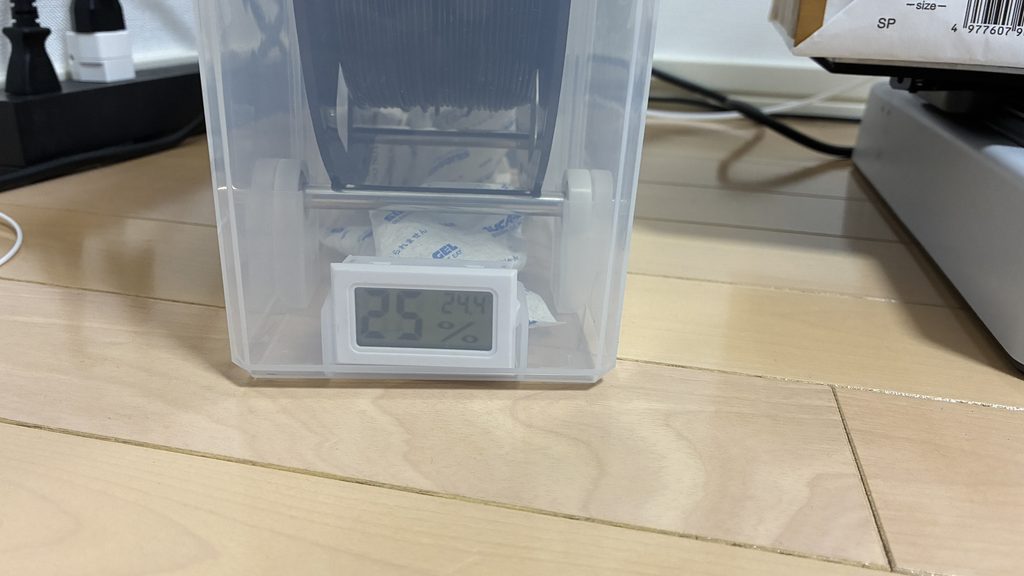
※乾燥後のフィラメントを収納し、ケース内湿度24.4%まで低下したことを確認。
▼ 今すぐ取れる具体的な行動
- 今日中にできること: 直近で印刷したパーツに糸引きや気泡がないか確認し、異常があれば紙袋や段ボールを用意して65℃のヒートベッド乾燥をセットする。
- 今月中に達成すべきこと: フィラメント管理と造形速度のボトルネックを解消するため、エンクロージャー付き上位モデル(Pシリーズ・Xシリーズ)および密閉型AMSの導入予算を試算・確保する。
最後にもう一度整理します。オープン型でPETGが湿気たら「65℃+紙袋(または段ボール)+6時間(途中で反転)」で乾燥させ、将来的にはエンクロージャー+AMS環境へアップグレードして湿気問題と造形制限から完全に解放されましょう。
※本記事は個人の検証経験に基づきます。最終的な判断はご自身の論理で行ってください。